CNC Projekt

Nun nach der hundertsten Änderung im Web-Player und dem Kompressionsverfahren steht nun hoffentlich eine Browser und Betriebssystemunabhängige Variante zur Verfügung. Von HTML5 habe ich mich vorerst verabschiedet, da die Codes noch nicht so weit sind.

Hier noch die Version in HD 720p
Das Format ist H.264/AAC

Viel Spaß bei schauen.

Zum Audio- Videoformat sollte ich eventuell noch etwas schreiben.
Hier ist ein guter Artikel über Videos im Web: http://diveintohtml5.info/video.html
Die für mich beste Methode um ein Webvideo zu erstellen, ist folgende
1. Erstellen des Videos mit Magix, MS Moviemaker etc.
2. Speichern des Videos im RAW Format.
3. Mit Miro Video Converter die Datei in mp4 umwandeln.
4. Mit QTIndexSwapper den Index der H.264 Datei vom Ende an den Anfang verschieben, damit das Streaming möglich ist.
5. Publizieren

Edit 22.09.2013: Durch den neuen „Secure HTML5 Video Player“ kann Punkt 4 entfallen

CNC Projekt

Version 3.0

Fräsen von Standard TrueType Schriften hinzugefügt.

TrueType Fonts, SingleLine Fonts, Kerning, Variabler Zeichenabstand, Innencontourberechnung, Füllen, Rotieren, etc…

Version 3.1 (Bugfixes)

Änderung: Splines mit 2 Punkten ergeben eine Gerade.
Änderung: Wenn Fräse unten, wird der erste Punkte einer Lochschiene nicht gebohrt, da schon vorhanden.
Fehlerbeseitigung: Splines bei denen alle X-Punkte oder alle Y-Punkte 0 sind, müssen funktionieren.
Fehlerbeseitigung: Durch einen Typo wurde ein Button im Handmodus nicht deaktiviert.

Fräsen

In meinem heutigen Beitrag will ich mal auf die Nutzbarkeit und Qualität von Fräsern für MDF eingehen.

Im weiten Internet findet man viel, viel zu viel über Fräsen von Holz, insbesondere MDF (mitteldichte Faserplatten)
Das meiste davon ist für normale Maschinen nicht zu gebrauchen, oder schlichtweg falsch.

Getestet habe ich 5 verschiedene Fräser.

Parameter:
Vorschub 320 mm/min
Fräser Durchmesser 6 mm
Zustellung 6 mm
Drehzahl 12000 U/min
Schneidenzahl 2

1. Holex HSS Co8
2. Edessö HM-Nutfräser
3. Guhring Fire-VHM
4. Festo HW-Nutfräser
5. Würth Nutfräser HM

Der Holex HSS Fräser mit 8% Kobalt ist optimal zur Bearbeitung von Aluminium geeignet. Mit 8 Euro ist er bei weitem der günstigste Fräser in meinem Test. Leider ist der HSS Fräser nur schlecht für die Bearbeitung von MDF oder Leimholz/Schichtholz Platten geeignet.
Die Schneiden werden innerhalb kürzester Zeit stumpf, wodurch die Schnittkanten ausfranzen, und der Fräser zunehmend heißer wird.

Die Edessö HM Fräser sind mit 0° Schneidenwinkel sehr gut zum Nut fräsen in MDF geeignet. Sie zeichnen sich durch eine hohe Standzeit aus. Leider können die günstigen Fräser durch ihren Aufbau nicht zum eintauchen ins Werkstück verwendet werden.

Guhring Fire Voll Hartmetall, der wohl teuerste Fräser im Test. Läuft sehr rund, klingt sauber. Leider franzen die Kanten beim Fräsen aus. Ich denke das es bei diesem Fräser durch den 35° Schneidenwinkel kommt.

Bei den Festo Hartmetall Fräsern, bin ich davon ausgegangen, das diese das obere Ende der Messlatte markieren. Mit 35 Euro nicht für den schmalen Geldbeutel geeignet, lassen sich Nuten sauber Fräsen. Auch bei den Festo Fräsern, hat die Schneide 0°, und das Schniittbild ist 1A. Das Eintauchen in das Werkstück, fällt leider auch den Festo Fräsern schwer.

Testsieger ist der Würth Hartmetall Fräser. Durch seinen speziellen Schliff der Stirnseitigen Schneiden, taucht dieser ins Material ein, wie in Butter. Wie auch bei den beiden anderen 0° Modellen, ist die Schnittkante perfekt.

Für Bestellnummern, einfach eine Mail an mich.

Bei spätestens 30 Metern in MDF sollte der Fräser gereinigt werden.
Die UF-Harze mit denen MDF in Form gebracht wird, setzen sich auf dem Fräser ab, und füllen nach und nach den Freistich auf, wodurch die Späne schlechter abtransportiert werden können.

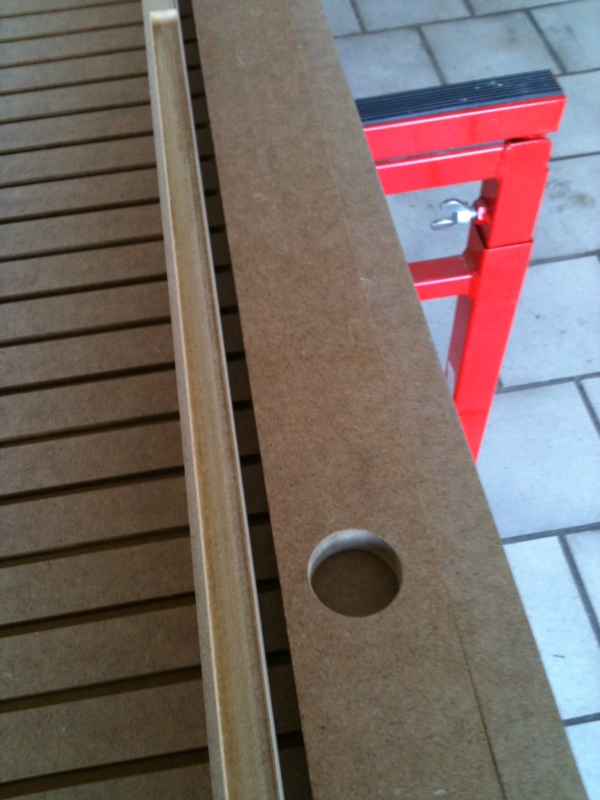
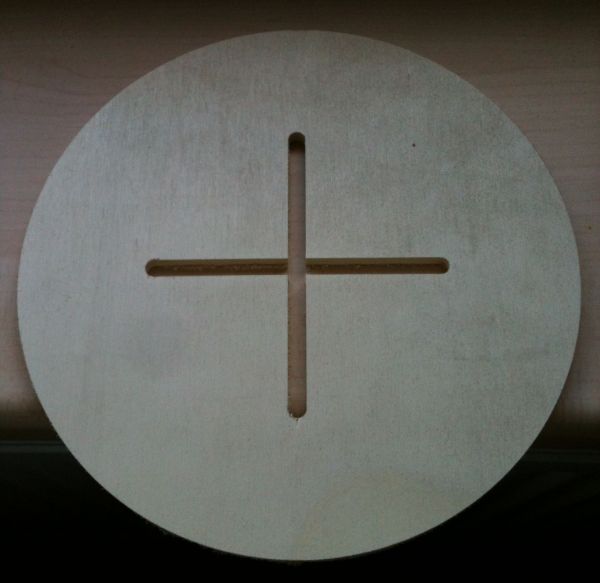
Hier die ersten Teile meiner Vakuumplatte.
CNC Projekt

Inzwischen bin ich mit dem Update der Fräsensoftware etwas weiter gekommen.
Ich kann Fonts laden, auf Endmaß skalieren, Abstände festlegen, usw.
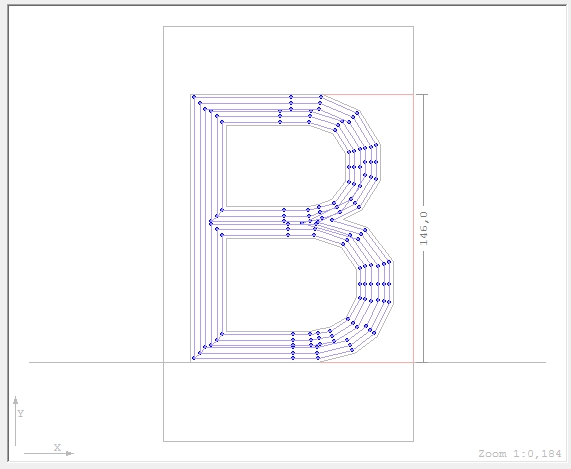
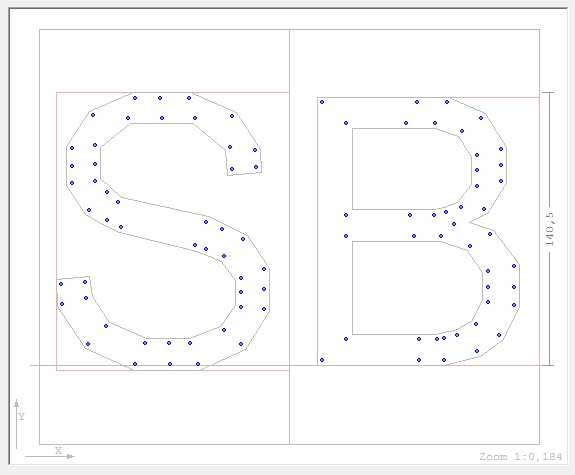
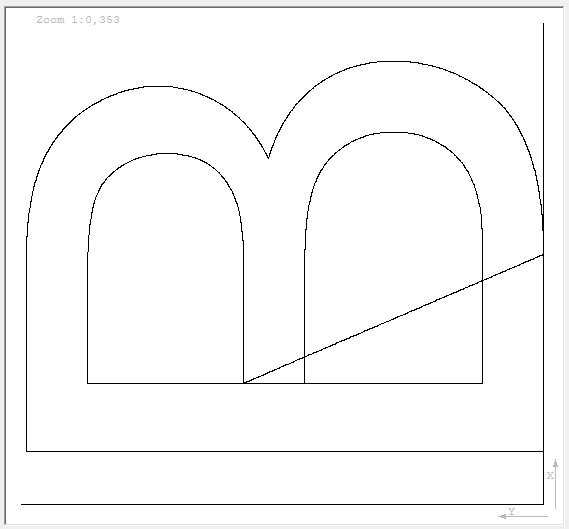
Es werden aktuell erst mal nur die Stützpunkte angezeigt, und mit Geraden verbunden. So kann ich mit dem nächsten Schritt, dem Rotieren und berechnen der Konturen zum Füllen besser weiterarbeiten, da ich so auf die Vektoren schließen kann.
Splines ersetzen später die Geraden.

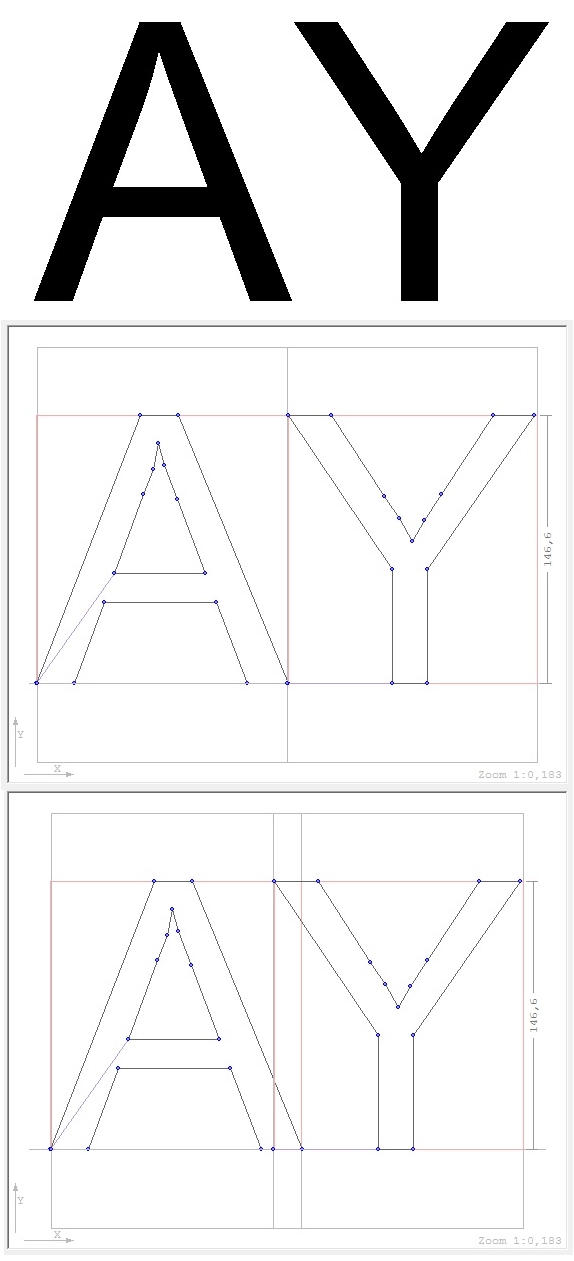
Beim Programmieren und prüfen der Kernings (hierbei werden unschöne Buchstabenkombinationen eingerückt) habe ich dann festgestellt, das dieses zwar in der Spec von Microsoft definirt sind, allerdings nicht zur Anwendung kommen.

Von oben nach unten:
Microsoft Word Arial 146pt
Berechnung ohne Kerning
Berechnung mit Kerning

XML Font Cleaner

Da ich mit meiner Fräse unter anderem auch Beschriften will, habe ich nach einer Lösung gesucht, wie ich normale Windows Fonts über Koordinaten „Zeichnen“ kann.
Dabei bin ich auf diversen Seiten über etwas interresantes gestolpert.
TrueType Schriftarten bestehen aus Koordinaten, die über Splines verbunden sind.
Nachdem ich bei Microsoft auf eine Spec gestoßen bin, in der erklärt wurde, wie das genau funktionieren soll, mußte ich erst mal Basti mit ins Boot holen.

Mit seiner Hilfe und einem Tag diskutieren und Kopf zerbrechen, hatte ich die erste verwendbare Datei. Durch manuelles editieren des in XML dargestellten Codes, konnte ich mit dem G-Code Tool meiner Fräsensoftware schonmal die Koordinatenpunkte darstellen.

Ich habe zum Testen ein B verwendet.
Das verbinden der Koordinaten war ein Kinderspiel. Das nutzen der Koordinaten, um sie über Splines zu verbinden wiederum, hat mir einiges abverlangt. Man kann keine 3 nicht linear angebrachte Punkte über eine Spline verbinden und bekommt eine Gerade heraus.
Inzwischen allerdings habe ich schon die ersten erfolgreichen Tests hinter mich gebracht.

Allerdings stand nun eine andere Herausforderung vor der Tür.
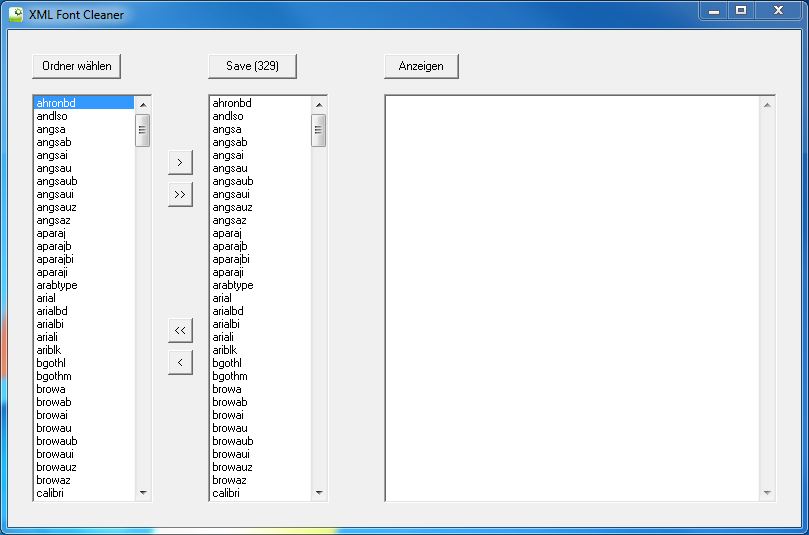
Basti hat mir 2 Gigabyte an TrueType Fonts gegeben. Die Dateien sind mir viel zu wuchtig, um sie in meiner Fräsensoftware abzulegen. Hierzu habe ich ein Programm erstellt, um die Dateien abzuspecken und als XML zu speichern.

Nun nachdem die Fonts eine angenehme Größe aufweisen, gehts daran, eine Funktion in meine Fräsensoftware einzubauen, mit der ich die Fonts auswählen, skalieren und rotieren kann, um sie per Knopfdruck ins CNC Programm einzufügen.

CNC Projekt

Heute habe ich die Fräsmaschine getestet.
Zuerst habe ich die Achsen und Timings ermittelt.
Endgültige Arbeitsfläche 1130 x 1135 mm.
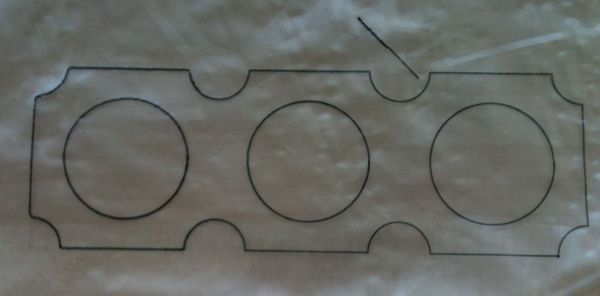
Danach habe ich meine erste Dichtung gezeichnet.

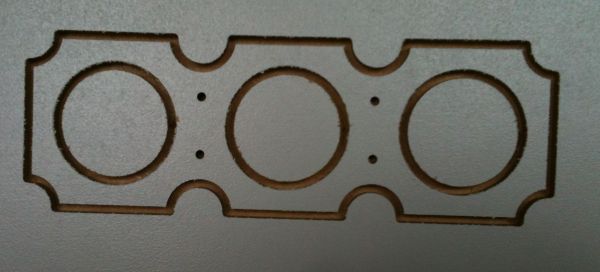
Danach gefräst, mit 6 mm Zustellung 3 mm Fräser und 300 mm/min

Als nächstes ein Test mit einer mehrschichtigen Leimholzplatte

7mm Zustellung, 6 mm Fräser und 300 mm/min bei 25000 U/min

Das Ergebnis war super. Allerdings werde ich als nächstes mal einen 2 Schneider probieren.

CNC Projekt

So, nun ist es soweit. Die Software, inzwischen Version 2.1, ist fertig.

6600 Zeilen Quellcode, 238 Funktionen und 20 Records in 10 Units.

Da ist der Drops gelutscht!

Ich habe versucht, die Programmierumgebung (ich nenne es den Editor) so einfach wie möglich zu gestalten, um auch Personen, die mit NC-Code nichts am Hut haben, die Bedienung zu ermöglichen.

Durch 140 Registry Einträge, werden alle Einstellungen sowie die Werkzeugliste gespeichert, und das Einstellen fast aller Maschinenparameter ermöglicht.

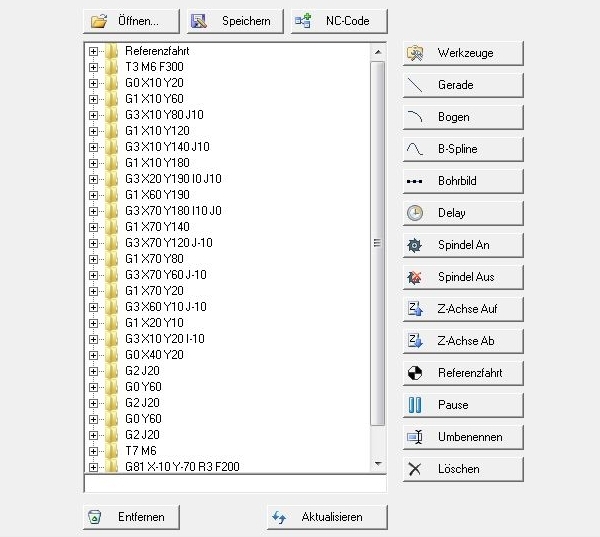
Selbstverständlich ist auch ein Import von NC-Code möglich, wobei mein G-Code Interpreter durch meinen Debugger hier auch den NC-Code analysiert, und auf Plausibilität und Fehler prüft.
Dadurch kann man die Software auch zum Programmieren von NC-Code nutzen.

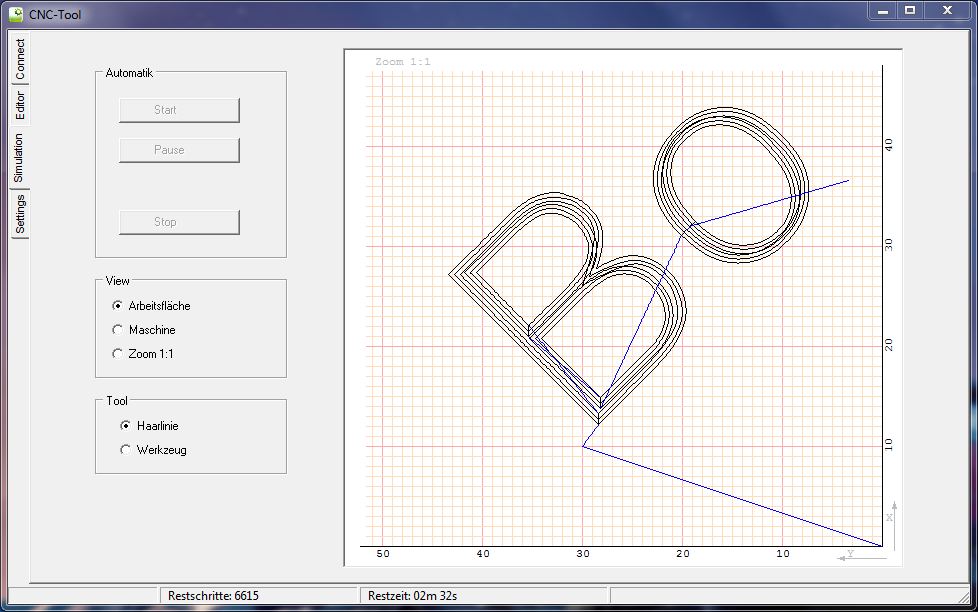
Es gibt etliches an Möglichkeiten. Einiges kann man auf den Screenshots der Software sehen.

Als nächstes ermittle ich die Parameter der Fräse, und stelle alle Werte ein.

Gruß Steffen

CNC Projekt

Nach monate langer Forschung, ist nun die endgültige Flüssigkeit für die Wasserwaage gefunden. Kein Absetzen der Farbpigmente, kein schäumen, keine Blasen, und kaum sichtbarer Kapillareffekt. Die Zusammensetzung bleibt natürlich geheim.

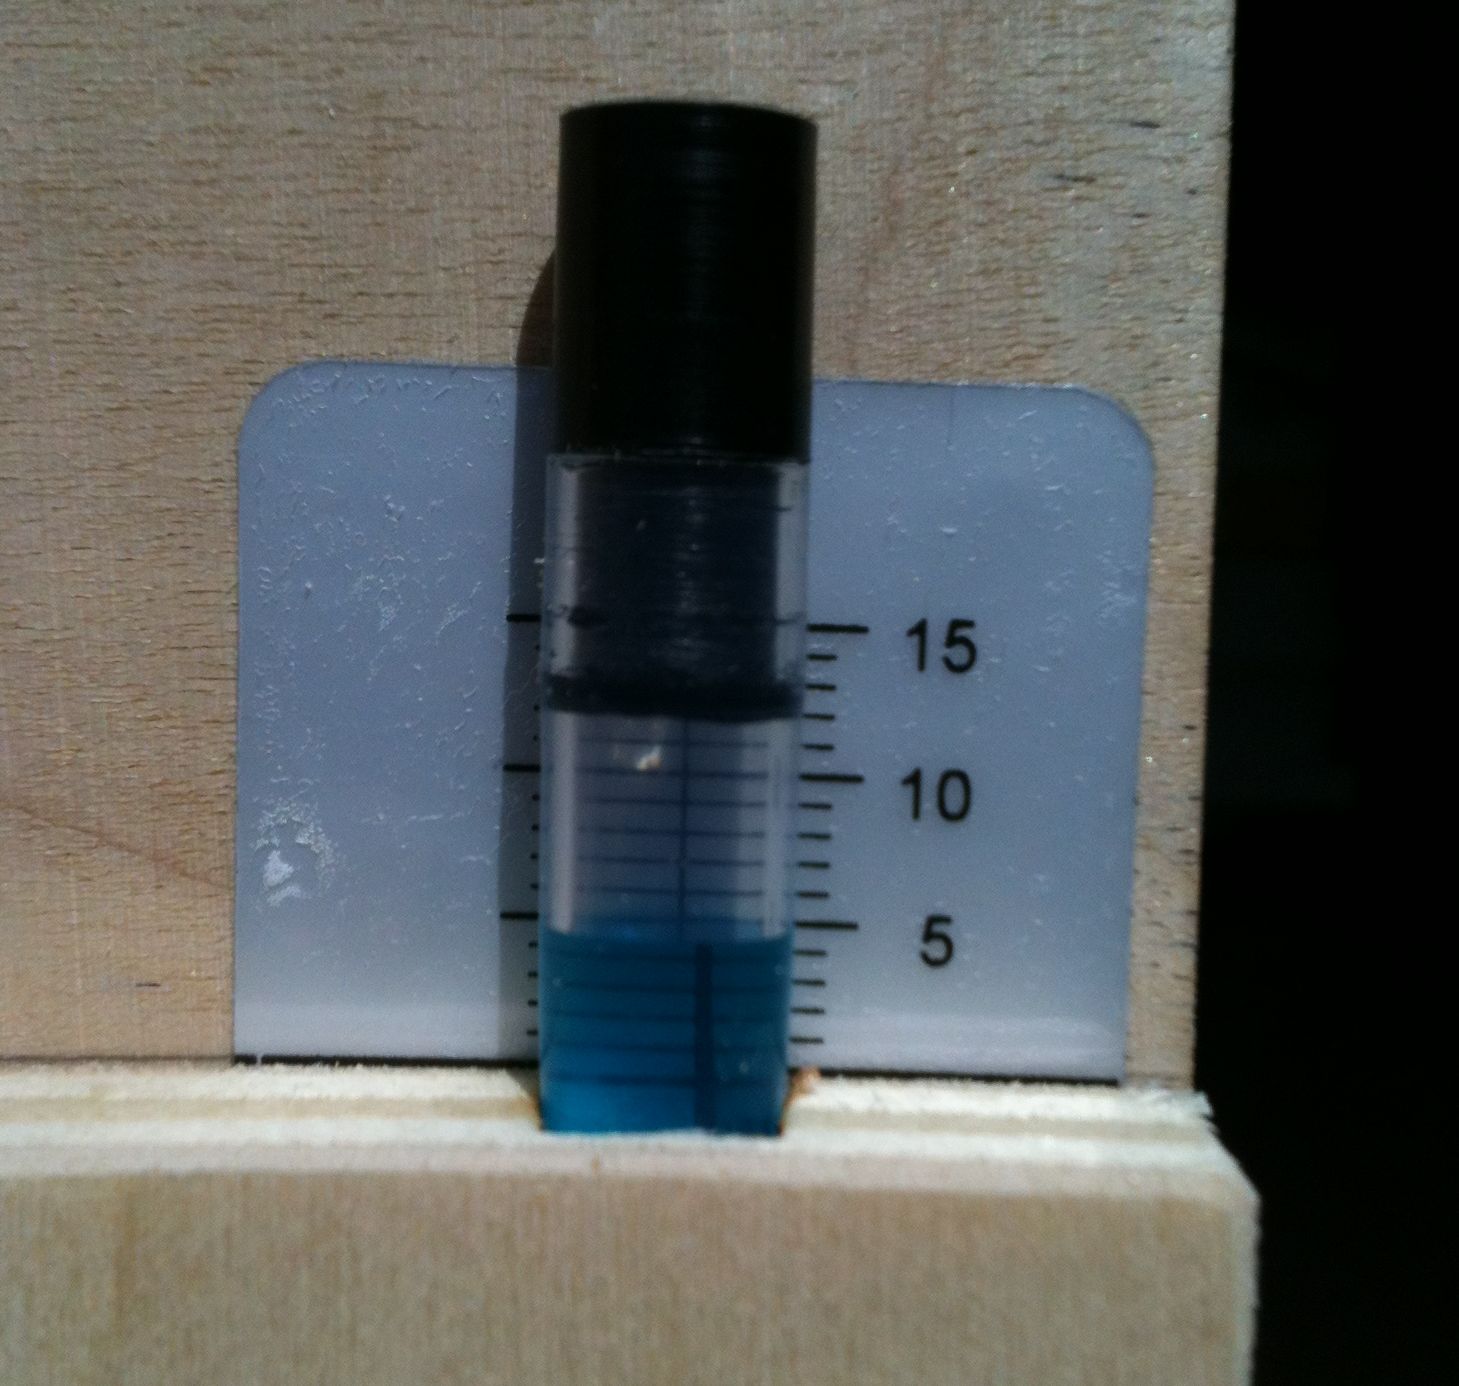
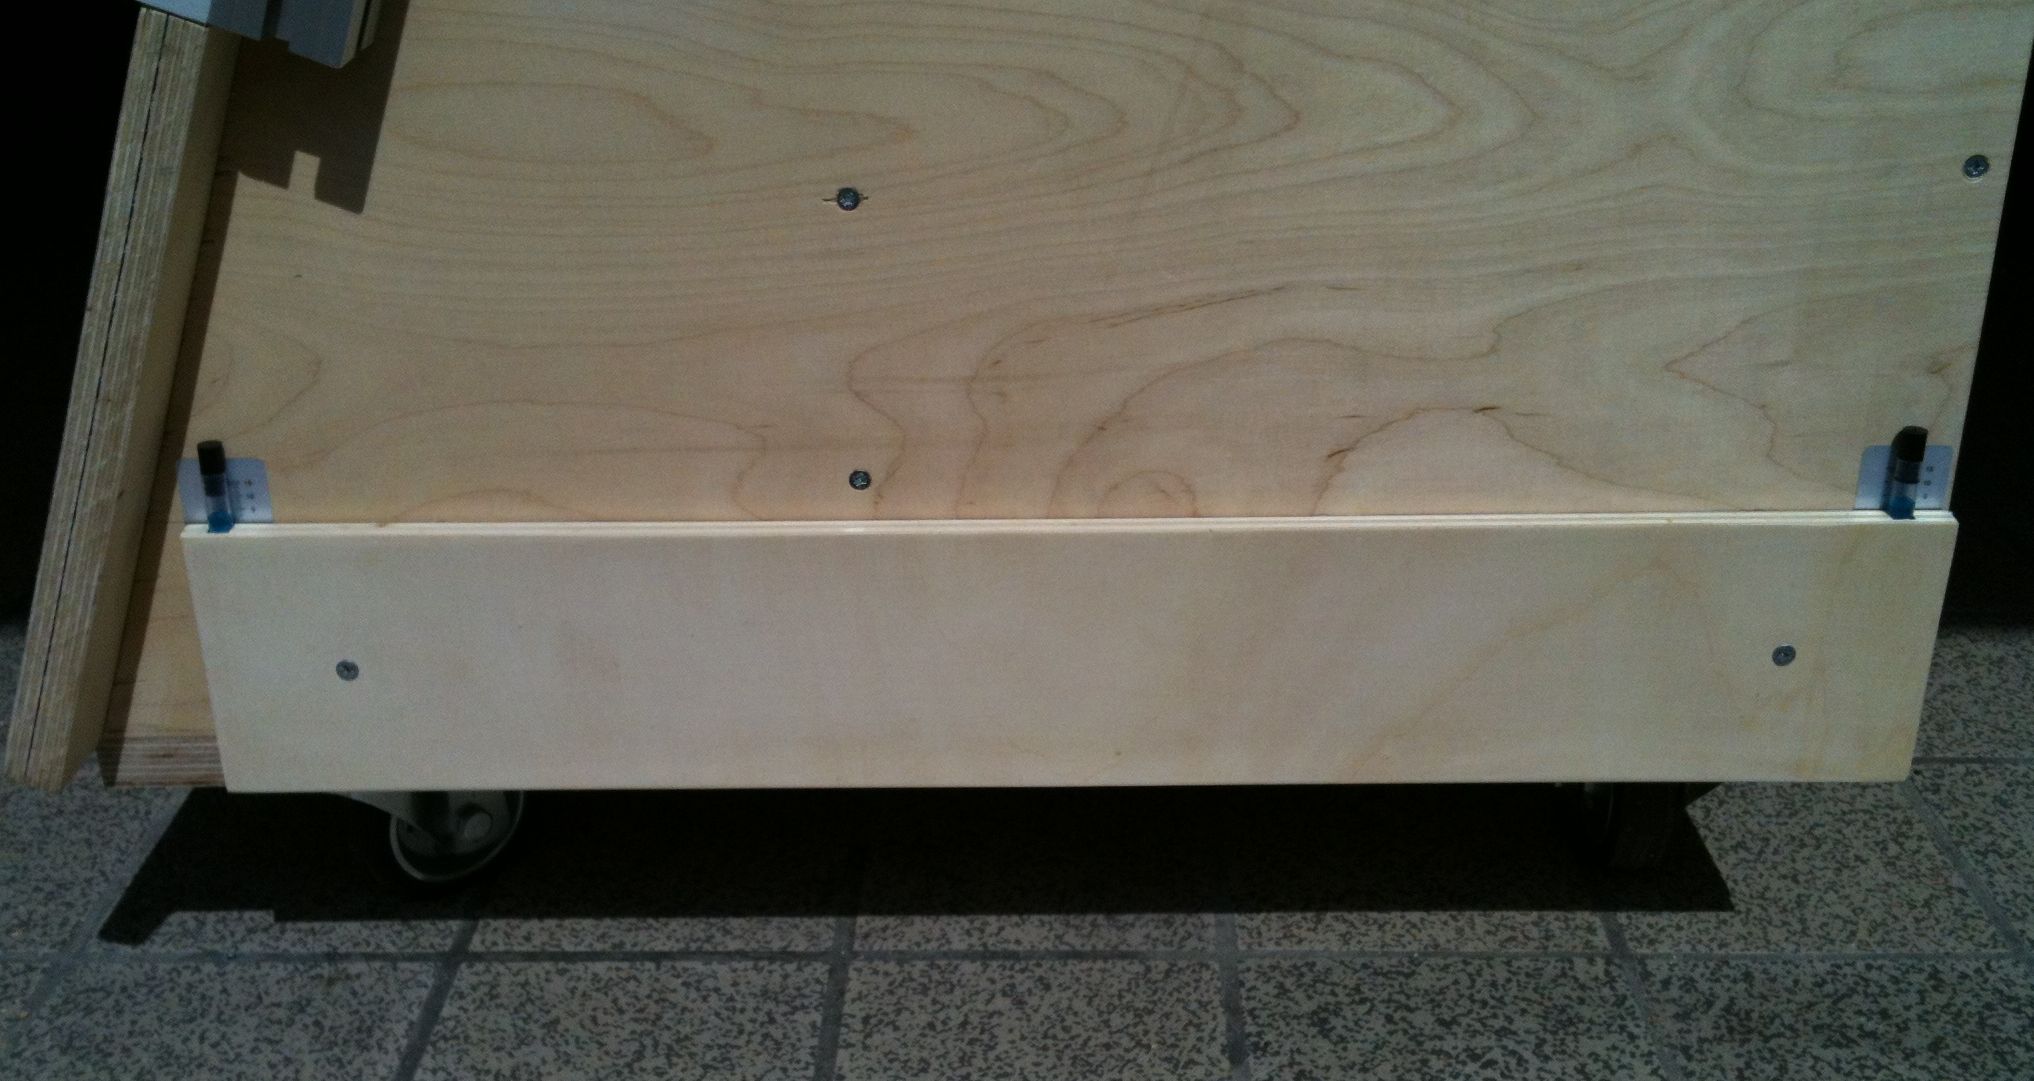
Die Wasserwaagen habe ich am Grundgestell angebracht und per Laser ausgerichtet. Danach habe ich die blaue Flüssigkeit eingefüllt, und den Pegel bei 5 mm eingestellt.

Prima Sache. Dachte nicht dass der Boden der Garage so krumm ist.

Gruß Steffen